


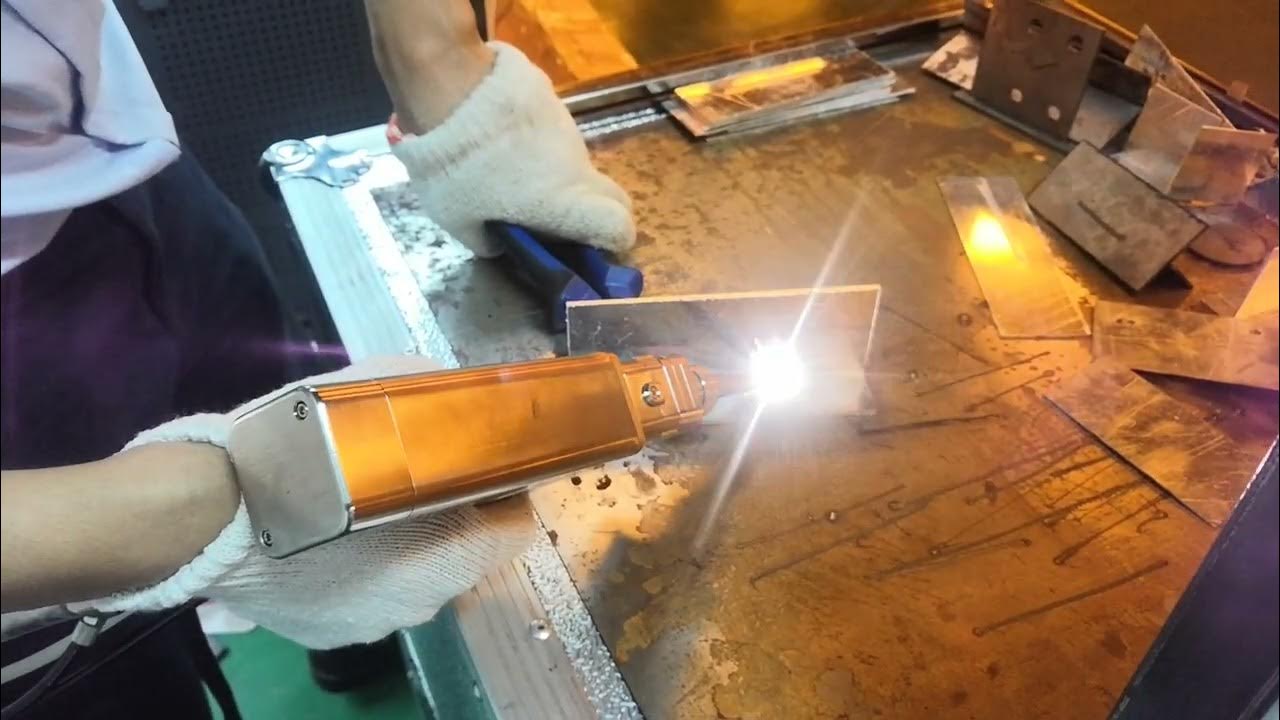
آلومینیوم جوشکاری لیزر فرآیندهای تولید را در صنایع متحول کرده و دقت و کارآیی بی نظیری را در مقایسه با روشهای سنتی جوشکاری ارائه می دهد. اگر به دنبال تسلط بر این تکنیک پیشرفته هستید یا به سادگی می فهمید که چگونه کار می کند ، به جای مناسب رسیده اید. در این راهنمای جامع ، ما همه چیز را از اصول جوشکاری لیزر گرفته تا تکنیک های خاص برای آلیاژهای مختلف آلومینیوم کشف خواهیم کرد و به شما در دستیابی به جوش های کامل کمک می کند.
درک آلومینیوم جوشکاری لیزر
آلومینیوم جوشکاری لیزر یک فرآیند پیشرفته پیوستن است که از یک پرتوی متمرکز از نور برای ایجاد اتصالات دقیق و محکم بین اجزای آلومینیوم استفاده می کند. بر خلاف روشهای سنتی جوشکاری ، جوشکاری لیزر انرژی متمرکز را به یک منطقه بسیار خاص منتقل می کند و در نتیجه حداقل اعوجاج گرما و نتایج حرفه ای و حرفه ای انجام می شود.
این فرآیند با هدایت یک پرتو لیزر با قدرت بالا در سطح آلومینیوم کار می کند ، که به سرعت مواد موجود در مفصل را گرم و ذوب می کند. با حرکت لیزر در امتداد درز ، آلومینیوم مذاب از هر دو قطعه با هم مخلوط می شود و سپس جامد می شود تا پیوند قوی ایجاد شود. این فرآیند سه مرحله ای ، ذوب و جامد کردن به سرعت و با دقت قابل توجه.
تفاوت های کلیدی از روش های سنتی جوشکاری:
- دقت:جوشکاری لیزر دقت قابل توجهی بالاتر از جوشکاری TIG یا MIG دارد
- منطقه تحت تأثیر گرما:منطقه تحت تأثیر گرما با جوشکاری لیزر بسیار کوچکتر است
- سرعت:جوشکاری لیزر به طور معمول سریعتر از روشهای سنتی است
- اعوجاج:حداقل پیچ و تاب یا تحریف مواد اطراف
- نیاز به مهارت:برای نتایج مداوم مهارت کمتر عملگر لازم است
چرا جوشکاری لیزر را برای آلومینیوم انتخاب کنید؟
آلومینیوم به دلیل هدایت حرارتی بالا و بازتاب آن ، چالش های جوشکاری منحصر به فرد را نشان می دهد. روشهای جوشکاری سنتی اغلب با این خصوصیات مبارزه می کنند و منجر به تحریف ، مفاصل ضعیف یا سوختگی می شوند. جوشکاری لیزر به طور مستقیم به این چالش ها می پردازد و آن را به انتخاب ایده آل برای برنامه های آلومینیوم تبدیل می کند.
مزایایجوش لیزرالومینیوم
- جوش های با دقت بالابا حداقل تحریف به مواد اطراف
- حداقل منطقه تحت تأثیر گرماحفظ تمامیت ساختاری مواد
- سرعت جوشکاری سریعترافزایش بهره وری بدون به خطر انداختن کیفیت
- جوش های قوی و بادوامبا نفوذ عمیق
- تطبیق پذیریبرای کنترل هر دو ماده آلومینیومی نازک و ضخیم
- کاهش درمان پس از جوشصرفه جویی در وقت و منابع
- امکان پیوستن به مواد متفاوت، از جمله آلیاژهای مختلف آلومینیوم
این مزایا باعث می شود که جوشکاری لیزر در صنایعی که دقت ، قدرت و ظاهر مانند هوافضا ، تولید خودرو و الکترونیک وجود دارد ، بسیار ارزشمند باشد.
انواع لیزر مورد استفاده برای جوش آلومینیوم
انتخاب لیزر مناسب برای جوشکاری موفق آلومینیوم بسیار مهم است. انواع مختلف لیزر بسته به کاربرد خاص شما مزایای مختلفی را ارائه می دهند.
| نوع لیزر | طول موج | دامنه برق | مواد | نگهدار | دقت |
|---|---|---|---|---|---|
| لیزر فیبر | 1.06 μm | 500W-2000W | آلومینیوم ، فولاد و غیره | کم | عالی |
| لیزر CO2 | 10.6 μm | 1000W-4000W | سرامیک و پلاستیک | معتاد | معتاد |
| لیزر | 1.06 μm | 200W-1000W | پلاستیک و فلزات | معتاد | عالی |
لیزر فیبر
لیزرهای فیبر اغلب به دلیل توانایی آنها در رسیدگی به بازتاب زیاد آلومینیوم ، انتخاب مورد نظر برای جوش آلومینیوم هستند. آنها کیفیت پرتو عالی ، چگالی قدرت بالا را ارائه می دهند و از نظر انرژی کارآمد هستند. این لیزرها برای ایجاد جوش های دقیق با حداقل تحریف گرما ایده آل هستند.
لیزرهای دیود
لیزرهای دیود جمع و جور و کارآمد هستند و باعث می شود آنها برای جوشکاری آلومینیوم مناسب باشند ، به ویژه در برنامه هایی که نیاز به تحرک یا فضای محدود دارند.
لیزر CO2
در حالی که به دلیل مشکلات بازتابی کمتر برای آلومینیوم مورد استفاده قرار می گیرد ، لیزرهای CO2 در هنگام پیکربندی مناسب می توانند برای مواد آلومینیومی ضخیم تر مؤثر باشند.
ND: لیزرهای YAG
این لیزرهای حالت جامد دقت خوبی دارند و برای جوشکاری ورق های آلومینیومی نازک با تیرهای پالس یا مداوم موثر هستند.

آماده سازی برای آلومینیوم جوشکاری لیزر
آماده سازی مناسب برای جوشکاری لیزر آلومینیوم موفق است. خصوصیات طبیعی آلومینیوم قبل از شروع جوش به توجه خاصی نیاز دارد.
آماده سازی سطح
تمیز کردن کامل هنگام جوشکاری لیزر آلومینیوم بسیار مهم است. سطح باید عاری از:
- روغن و گریس
- خاک و آلاینده ها
- لایه اکسید طبیعی
لایه اکسید به ویژه مشکل ساز است زیرا نقطه ذوب بالاتری نسبت به خود آلومینیوم دارد. حذف را می توان از طریق:
- مسواک زدن به سیم
- حلالهایی مانند استون
- اچ شیمیایی
- سنگ زنی مکانیکی
عدم تمیز کردن صحیح سطح منجر به مفاصل ضعیف ، تخلخل یا سایر نقایص جوش می شود.
طراحی و تراز مشترک
تراز مناسب قطعات آلومینیومی برای جوشکاری لیزر بسیار مهم است. برای ایمن سازی قطعات موجود در محل ، از وسایل یا گیره ها استفاده کنید و اطمینان حاصل کنید که آنها در طول فرآیند جوش پایدار هستند. این مانع از حرکت می شود که می تواند منجر به سوء استفاده یا شکاف در جوش شود.
انتخاب گاز محافظ مناسب
محافظت از گاز ، استخر جوش را از آلودگی و اکسیداسیون در طی فرآیند جوش محافظت می کند. برای جوشکاری لیزر آلومینیوم:
گاز توصیه شده:100 ٪ آرگون
سرعت جریان:20-40 فوت مکعب در ساعت (CFH)
اقدامات احتیاطی
ایمنی در هنگام جوشکاری لیزر آلومینیوم مهم است. تجهیزات ایمنی اساسی شامل:
عینک یا عینک ایمنی لیزر که طول موج لیزر خاص را مسدود می کنند
لباس مقاوم در برابر شعله
آستین و شلوار بلند
دستکش چرمی
کلاه ایمنی با لیزر شیشه ای ایمن
فرآیند جوشکاری لیزر - گام به گام
بیایید روند جوشکاری لیزر را در مراحل قابل کنترل تجزیه کنیم:
1. انتخاب نوع و حالت لیزر
بین:
حالت لیزر پالس:بهترین برای مواد نازک یا در صورت نیاز به دقت ؛ به حداقل رساندن ورودی و تحریف گرما کمک می کند
حالت موج مداوم:مناسب تر برای مواد ضخیم تر یا جوشکاری پر سرعت ؛ جوش های مداوم و عمیق تر را تضمین می کند
2 تنظیم پارامترها
تنظیمات مناسب پارامتر برای جوشکاری لیزر آلومینیوم موفق بسیار مهم است:
قدرت:بر اساس ضخامت مواد تنظیم کنید
سرعت جوشکاری:20-60 اینچ در دقیقه (IPM)
آلومینیوم نازک: سرعت سریعتر (~ 50-60 IPM)
آلومینیوم ضخیم: سرعت آهسته تر (~ 20-30 IPM)
نقطه کانونی:~ 0 5 میلی متر زیر سطح آلومینیوم
اندازه نقطه:با تمرکز پرتو لیزر کنترل می شود
3. موقعیت و تراز
لیزر را در نقطه شروع درز جوش قرار دهید و از زاویه صحیح و فاصله از صفحات آلومینیوم اطمینان حاصل کنید. با حرکت در کنار درز ، سرعت ثابت و فاصله مداوم را حفظ کنید.
4. فرآیند جوشکاری
فرآیند جوشکاری واقعی در سه مرحله مجزا رخ می دهد:
گرمایش:پرتو لیزر آلومینیوم را دقیقاً در نقطه تماس گرم می کند.
ذوب:با حرکت لیزر درز درز ، یک استخر مذاب کوچک ایجاد می کند که دو قسمت آلومینیومی را پل می کند.
استحکام:آلومینیوم مذاب خنک و جامد می شود و یک مفصل قوی بین این دو قطعه ایجاد می کند.
5. پایان سطح
پس از جوشکاری ، منطقه جوش داده شده را تمیز کرده و هرگونه تکنیک نهایی لازم را اعمال کنید:
سنگ زنی یا شن و ماسه برای از بین بردن مواد اضافی
بوی
نقاشی
پوشش الکترونیکی
آلیاژهای آلومینیومی جوشکاری لیزر و فلزات متفاوت
آلیاژهای مختلف آلومینیوم نیاز به تنظیمات خاص در پارامترهای لیزر دارند. به عنوان مثال ، جوشکاری لیزر 6061 آلومینیوم ممکن است به تنظیمات انرژی بالاتری نسبت به سایر آلیاژها نیاز داشته باشد. هنگام انتخاب مواد پرکننده ، مطابقت آن با آلیاژ یا آلیاژهای جوش داده شده بسیار مهم است.
جوشکاری لیزر آلومینیوم در مقابل جوشکاری TIG
در حالی که هر دو روش می توانند به طور مؤثر به آلومینیوم بپیوندند ، آنها مزایای مختلفی را ارائه می دهند:
مزایای جوش لیزر
- دقت بالاتر
- سرعت پردازش سریعتر
- حداقل اعوجاج حرارت
- مهارت کمتر عملگر مورد نیاز است
- برای مواد نازک بهتر است
- جوش های تمیز کننده با پردازش کمتر
مزایای جوشکاری TIG
- هزینه تجهیزات پایین
- گسترده تر در دسترس است
- برای مواد ضخیم بهتر
- یادگیری در ابتدا آسان تر است
- بخشش بیشتر از مسائل متناسب بودن مشترک

چالش ها و راه حل های مشترک
آلومینیوم جوشکاری لیزر چندین چالش منحصر به فرد را ارائه می دهد که نیاز به راه حل های خاص دارند:
مسائل بازتابی
چالش:آلومینیوم بخش اعظم پرتو لیزر را نشان می دهد و باعث کاهش راندمان جذب انرژی می شود.
راه حل:از لیزرهای فیبر یا دیود استفاده کنید که بهتر توسط آلومینیوم جذب می شوند. مراقب باشید که از بازتاب های پشتی که می تواند به اجزای نوری آسیب برساند ، خودداری کنید.
هدایت حرارتی بالا
چالش:آلومینیوم به سرعت گرما را از بین می برد و حفظ استخر جوش پایدار را دشوار می کند.
راه حل:پارامترهای جوشکاری را برای ورودی گرمای مناسب تنظیم کنید. برای بهبود جذب لیزر و کاهش استرس حرارتی ، قبل از گرم شدن آلومینیوم تا 150 درجه {1}} درجه را در نظر بگیرید.
تشکیل لایه اکسید
چالش:لایه اکسید آلومینیوم که به طور طبیعی رخ می دهد نقطه ذوب بسیار بالاتری نسبت به خود آلومینیوم دارد.
راه حل:قبل از جوشکاری سطح را کاملاً تمیز کرده و سطح آن را آماده کرده و لایه اکسید را از طریق وسایل مکانیکی یا شیمیایی از بین ببرید.
تخلخل و نقص جوش
چالش:آلومینیوم مستعد جذب گاز و حفره های انقباض در هنگام جوشکاری است.
راه حل:از گاز محافظ مناسب استفاده کنید و اطمینان حاصل کنید که مواد قبل از جوشکاری تمیز و خشک هستند. میزان خنک کننده را کنترل کنید تا تخلخل به حداقل برسد.
ترک و اعوجاج
چالش:به دلیل خنک کننده سریع ، آلومینیوم مستعد ترک خوردگی و اعوجاج است.
راه حل:مواد ضخیم تر را از قبل گرم کنید ، در صورت لزوم از مواد پرکننده سازگار استفاده کنید و پارامترهای جوشکاری را برای کنترل میزان گرمایش و سرمایش بهینه کنید.
نکاتی برای جوش های لیزری کامل روی آلومینیوم
برای دستیابی به نتایج بهینه هنگام جوشکاری لیزر آلومینیوم:
- از آماده سازی دقیق سطح اطمینان حاصل کنید- کاملاً تمیز کرده و لایه اکسید را کاملاً جدا کنید
- برای برنامه خود از لیزر مناسب استفاده کنید- لیزرهای فیبر یا دیود به طور معمول برای آلومینیوم بهتر کار می کنند
- پارامترها را برای مواد خاص خود بهینه کنید- بر اساس ضخامت آلومینیوم و آلیاژ قدرت ، سرعت و تمرکز را تنظیم کنید
- جریان گاز محافظ مناسب را حفظ کنید- از استخر جوش در برابر آلودگی محافظت کنید
- پیش گرم شدن را در نظر بگیرید، به خصوص برای مواد ضخیم تر ، برای کاهش استرس حرارتی
- برای اطمینان از تراز مناسب از وسایل استفاده کنید- از حرکت در طی فرآیند جوش جلوگیری کنید
- با جوش های آزمایش شروع کنید- قبل از شروع کار تولید در پارامترهای خود شماره گیری کنید
پایان
آلومینیوم جوشکاری لیزر مزایای قابل توجهی را نسبت به روشهای سنتی جوشکاری ارائه می دهد ، به ویژه در صورت نیاز به دقت ، سرعت و حداقل اعوجاج. در حالی که این چالش های منحصر به فرد را به دلیل خاصیت آلومینیوم ارائه می دهد ، با آماده سازی مناسب ، انتخاب تجهیزات و بهینه سازی پارامترها می توان این موارد را برطرف کرد.
با پیشرفت فناوری لیزر ، ما در دسترس تر هستیم وراه حل های قدرتمند برای جوش آلومینیومدر سراسر صنایع. این که آیا شما در هوافضا ، تولید خودرو یا تولید در مقیاس کوچک هستید ، تسلط بر آلومینیوم جوشکاری لیزر می تواند از نظر کیفیت ، کارآیی و قابلیت ها به شما رقابتی رقابتی بدهد.
سوالات متداول (سؤالات متداول)
آیا می توانید آلومینیوم جوشکاری لیزر را به سایر فلزات؟
بله ، جوشکاری لیزر می تواند به آلومینیوم به سایر فلزات مانند فولاد ، مس و تیتانیوم بپیوندد ، اگرچه برای رفع تشکیل ترکیبات بین فلزی شکننده نیاز به تکنیک های ویژه ای دارد.
بهترین لیزر برای جوش آلومینیوم چیست؟
لیزرهای فیبر به دلیل طول موج آنها به طور کلی برای جوشکاری آلومینیوم در نظر گرفته می شوند که بهتر توسط آلومینیوم و چگالی قدرت بالا آنها جذب می شود.
آیا برای آلومینیوم جوشکاری لیزر به سیم پرکننده نیاز دارید؟
نه همیشه جوش لیزر اغلب می تواند بدون مواد پرکننده انجام شود ، اما ممکن است سیم پرکننده هنگام پیوستن به آلیاژهای متفاوت ، شکاف های پل زدن یا جلوگیری از ترک خوردگی در برخی از کاربردهای خاص لازم باشد.
آیا جوشکاری لیزر برای آلومینیوم بهتر از TIG است؟
این به کاربرد خاص شما بستگی دارد. جوشکاری لیزر دقت بالاتری ، سرعت سریعتر و اعوجاج کمتری را ارائه می دهد و باعث می شود آن را برای مواد نازک و تولید با حجم بالا بهتر کند. جوشکاری TIG برای مواد ضخیم تر و عملیات کوچکتر با نیازهای سرمایه گذاری اولیه کمتری مقرون به صرفه تر است.